R4D, External corrosion – 6 defects – Asia
Solution de réparation composite haute performance pour le renforcement de tuyauteries
Contexte
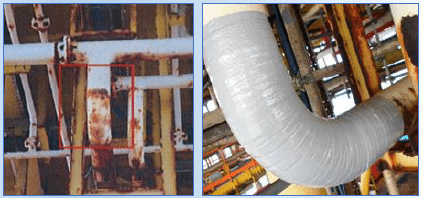
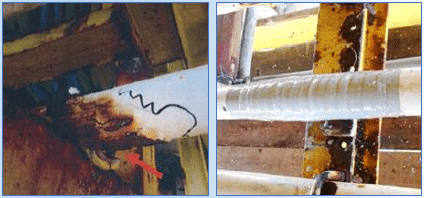
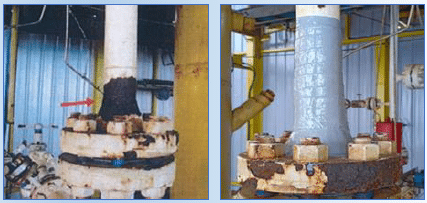
L'objectif de cette réparation, réalisée par le distributeur local de 3X ENGINEERING (3X), était de consolider 6 zones affectées par une corrosion externe active et de prévenir tout risque de dégradation interne ultérieure.
Résultats
Les 6 zones ont été remises en état avec succès au moyen du procédé composite REINFORCEKiT® 4D. Le défi opérationnel consistait à intervenir en ligne (sous pression) sur des géométries variées et sous une température de service élevée.
 Type de défaut |
Corrosion externe (6 défauts) |
Détails |
Lignes droites, coudes, portées sur supports et brides de 50 mm (2") et 150 mm (6") ; service gaz d'hydrocarbures ; température de service : 80°C ; pression de service : < 12 bars |
Emplacement |
Asie |
Type de produit 3X |
REINFORCEKiT® 4D |
Étendue des travaux
Les calculs d'ingénierie conduits avec le logiciel 3X ont défini l'épaisseur et la longueur nécessaires pour rétablir l'intégrité mécanique des tuyauteries. Conformément à la norme ISO 24.817, 3X a préconisé l'application d'au moins 2 couches de REINFORCEKiT® 4D (formulation de résine haute température) pour renforcer les parties droites, coudes, zones sur supports et brides.
Les spécialistes d'IN-SITU ont mené l'intervention en ligne, sans arrêt d'exploitation. La préparation de surface a été réalisée par sablage à la grenaille (grit blasting) pour atteindre une rugosité d'ancrage supérieure à 60 µm Rz. La surface a ensuite été nettoyée à l'acétone et les conditions hygrométriques ont été validées avant le rubanage.
Le protocole s'est déroulé selon les phases suivantes (identiques pour chacun des 6 défauts) :
-
Reconstitution de profil : Le mastic F3X8 a été étalé sur le tube pour combler les dépressions et harmoniser le profil géométrique.
-
Rubanage composite : L'enroulement structurel a été exécuté à l'aide de ruban Kevlar® imprégné de résine haute température 3X (2 couches posées par défaut, avec des longueurs de traitement comprises entre 188 mm et 1 085 mm).
-
Finalisation : Pose d'une plaque signalétique de référence sur chaque renfort pour la traçabilité, accompagnée de prélèvements d'échantillons de résine et de mastic pour le contrôle qualité.