R4D, External corrosion – Asia
Solução em compósito de alto desempenho para reforço de tubulações
Overview
O objetivo deste reparo, conduzido pela 3X ENGINEERING (3X) em parceria com seu distribuidor local, foi reabilitar 4 defeitos por corrosão externa distribuídos em 2 sistemas operacionais: um vaso depurador de tocha (flare scrubber) e uma linha de trocador de calor.
Results
As tubulações afetadas por corrosão externa foram restauradas com sucesso através do sistema REINFORCEKiT® 4D. O maior desafio residiu na resolução de geometrias complexas de transição bocal-vaso combinadas a parâmetros térmicos elevados durante a aplicação e operação.
 Defect type |
Corrosão externa (4 defeitos) |
Details |
Tubulações de 600 mm (24"), 500 mm (20") e 114 mm (4,5"); fluido óleo cru; temperatura máx. de operação : 105°C; temperatura de aplicação : 60°C; pressão de projeto : 10 barg |
Location |
Ásia |
3X Product type |
REINFORCEKiT® 4D |
Scope of work
Em estrita conformidade com a norma ISO 24.817 e a memória de cálculo da 3X, prescreveu-se o assentamento de 4 camadas de REINFORCEKiT® 4D (com resina epóxi específica para alta temperatura) para reforçar cada um dos 4 defeitos.
A preparação mecânica foi realizada por meio da máquina Bristle Blaster® para obtenção de rugosidade superficial entre 60 e 100 µm Rz, propiciando excelente aderência entre o substrato metálico e o compósito. As variáveis higrométricas foram checadas e as superfícies limpas e desengraxadas com acetona.
Bocais e tubulações do depurador de tocha (114 mm / 4,5" e 600 mm / 24") :
-
Regularização geométrica com massa : A massa técnica F3X8 foi aplicada sobre as conexões e costado do vaso para suavizar o relevo e eliminar cantos vivos.
-
Aplicação do primer : Uma demão preliminar de resina 3X cobriu o metal para garantir molhabilidade contínua e forte ligação interfacial.
-
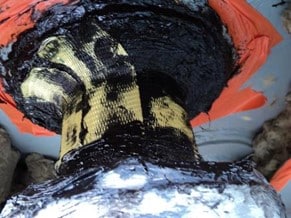
Tiras de distribuição de esforços : Tiras de reforço em Kevlar® foram aplicadas sobre a zona de transição (do costado do vaso em direção ao tubo reto) para redistribuir uniformemente as solicitações mecânicas.
-
Laminação em compósito : O enrolamento perimétrico sobre o trecho reto foi executado com fita de Kevlar® saturada em resina R3X1080 (4 camadas contínuas).
-
Finalização : Uma demão superficial de resina 3X selou todo o laminado compósito, procedendo-se à fixação de uma plaqueta técnica de referência para rastreabilidade.
Linha do trocador de calor (trecho reto de 600 mm / 24" - Defeitos de 300 mm x 350 mm e 5 mm x 5 mm) :
As 2 anomalias do trocador foram reparadas conforme as mesmas etapas, omitindo-se a Etapa 3 (tiras de transição não necessárias em tubos retos). Os comprimentos totais laminados foram de 850 mm e 305 mm, respectivamente.