R4D, External corrosion – Asia
Solution de réparation composite haute performance pour le renforcement de tuyauteries
Contexte
L'objectif de cette intervention, menée conjointement par 3X ENGINEERING (3X) et son distributeur local, était de traiter 4 défauts de corrosion externe situés sur 2 équipements distincts : un ballon séparateur de torche (flare scrubber) et une ligne d'échangeur thermique.
Résultats
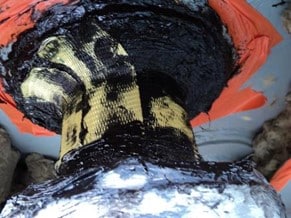
Les conduites affectées par la corrosion externe ont été remises en état avec succès à l'aide de notre procédé REINFORCEKiT® 4D. Les difficultés majeures résidaient dans le traitement de géométries singulières (raccordements piquage-ballon) combiné à des températures de service et d'application élevées.
 Type de défaut |
Corrosion externe (4 défauts) |
Détails |
Conduites de 600 mm (24"), 500 mm (20") et 114 mm (4,5") ; service pétrole brut ; température max. de service : 105°C ; température d'application : 60°C ; pression de calcul : 10 barg |
Emplacement |
Asie |
Type de produit 3X |
REINFORCEKiT® 4D |
Étendue des travaux
Conformément à la norme ISO 24.817 et aux notes de calcul de 3X, l'application de 4 couches de REINFORCEKiT® 4D (avec formulation de résine époxy haute température) a été définie pour chacun des 4 défauts.
La préparation de surface a été réalisée à l'aide de la machine Bristle Blaster® afin d'obtenir une rugosité d'ancrage comprise entre 60 et 100 µm Rz, garantissant une adhérence optimale entre le tube en acier et le composite. Les conditions hygrométriques ont été validées et le support a été nettoyé et dégraissé à l'acétone.
Raccordements et lignes du ballon séparateur de torche (114 mm / 4,5" et 600 mm / 24") :
-
Reconstitution de forme : Le mastic F3X8 a été appliqué sur les raccords et la virole du ballon pour lisser les discontinuités et supprimer les arêtes vives.
-
Primaire d'accroche : Une couche de résine 3X a été étalée sur l'acier pour assurer un mouillage parfait et l'imprégnation de l'armature.
-
Bandes de redistribution des contraintes : Des bandes de Kevlar® ont été disposées autour de la zone de transition (de la robe de l'appareil vers la partie tubulaire droite) afin d'assurer un transfert homogène des contraintes mécaniques.
-
Rubanage composite : L'enroulement structurel sur la partie droite a été réalisé avec du ruban Kevlar® imprégné de résine R3X1080 (4 couches).
-
Finalisation : Une couche finale de résine protectrice 3X a scellé le complexe composite, complétée par la pose d'une plaque signalétique de référence pour la traçabilité.
Ligne de l'échangeur thermique (tronçon droit de 600 mm / 24" - Défauts de 300 mm x 350 mm et 5 mm x 5 mm) :
Les 2 défauts ont été réparés selon la même méthodologie, à l'exclusion de l'étape 3 (bandes de transition non requises sur tube droit). Les longueurs totales de frettage composite étaient respectivement de 850 mm et 305 mm.