R4D, Leaks and welding defects – Middle East
Solución de reparación compuesta de alto rendimiento para refuerzo de tuberías
Resumen
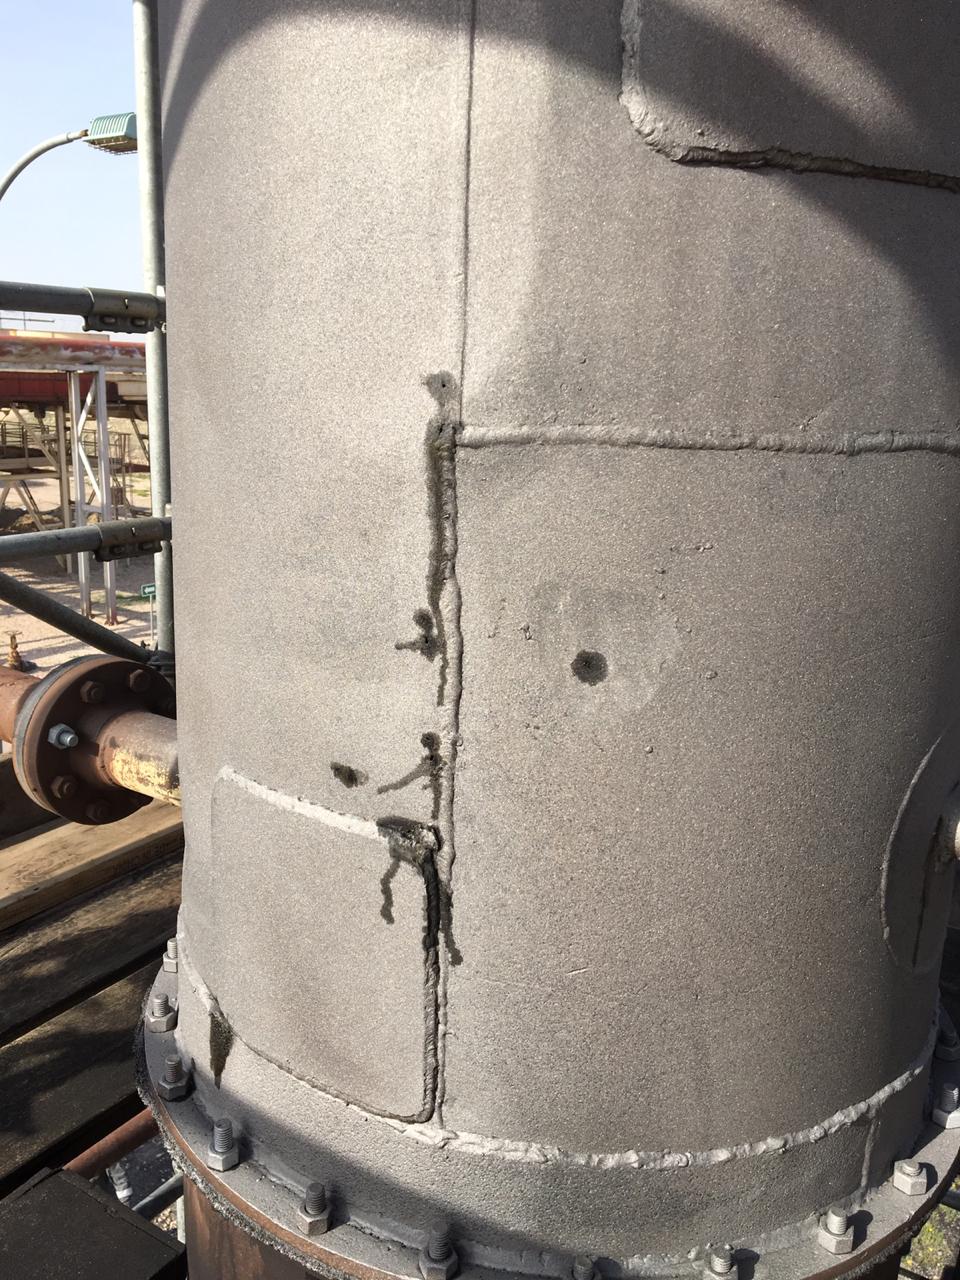
El propósito de la reparación, ejecutada por el distribuidor local de 3X ENGINEERING (3X), GULFSTAR, consistió en reforzar una columna de proceso dañada por corrosión interna severa que provocó perforaciones pasantes (12 fugas activas) y anomalías en cordones de soldadura.
Resultados
Las mediciones de dureza efectuadas 2 días después de la finalización confirmaron el fraguado adecuado y el éxito de la intervención estructural. El proyecto presentó una alta complejidad técnica debido al elevado número de orificios pasantes que debían obturarse. La zona comprometida de la columna fue recuperada con plena solvencia, quedando protegida frente a pérdidas de contención.
 Tipo de defecto |
Fugas y defectos de soldadura (corrosión interna severa, 12 fugas pasantes) |
Detalles |
Columna de 813 mm (32"), servicio de vapor con glicol, temp. máx. de operación : 60°C, presión de cálculo : 42 bares |
Ubicación |
Oriente Medio |
Tipo de producto 3X |
REINFORCEKiT® 4D (HT+) |
Alcance del trabajo
Bajo las directrices del estándar ASME PCC-2 y las memorias de cálculo de 3X, se determinó la aplicación de 6 capas de composite REINFORCEKiT® 4D HT+ (formulación especial para alta temperatura) para reforzar la sección degradada.
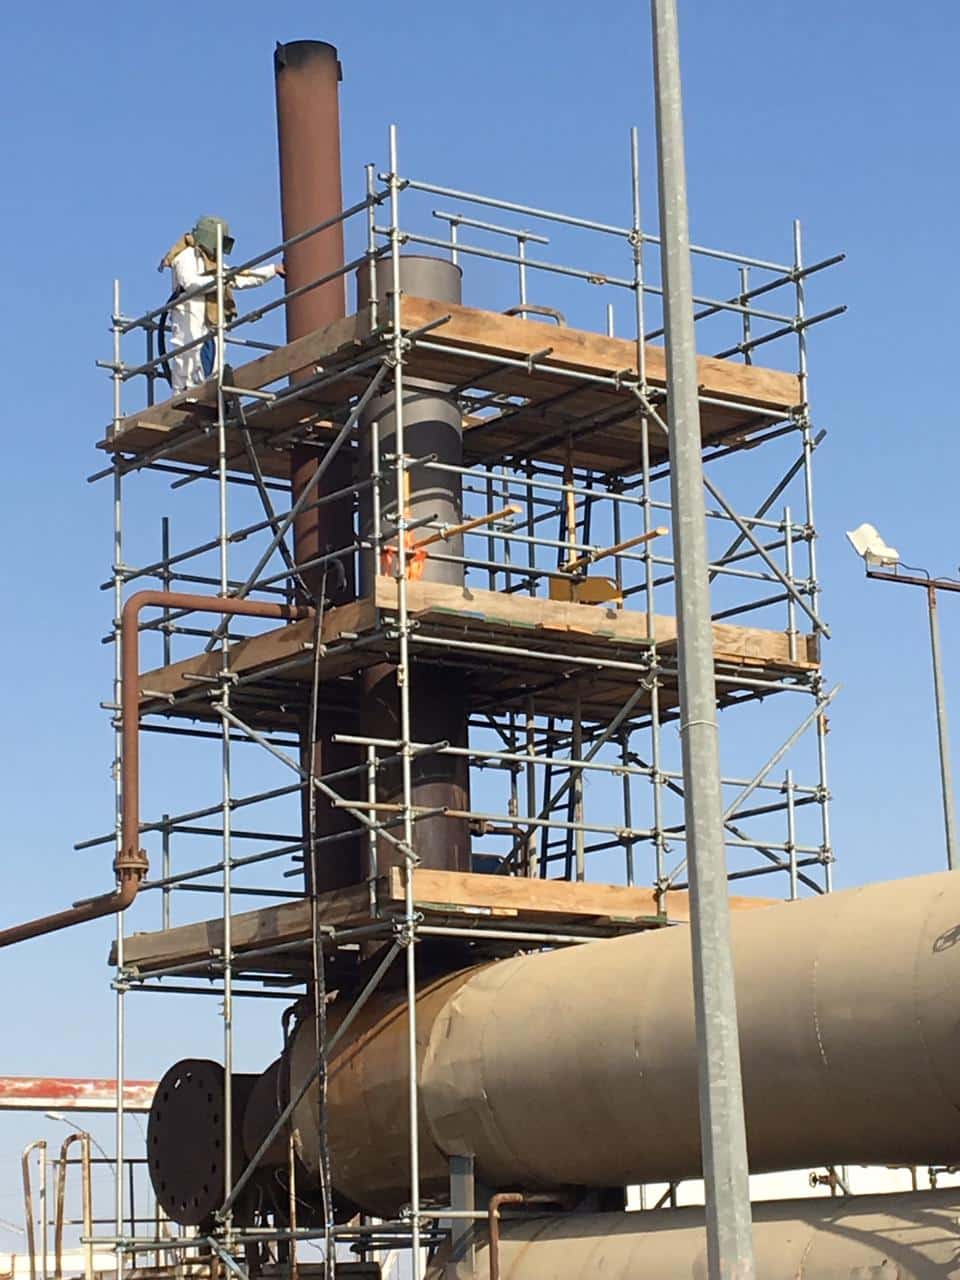
La preparación de superficie se ejecutó mediante chorreado abrasivo con granalla angular (grit blasting). Se realizaron ensayos de rugosidad en distintos puntos de la columna para certificar los criterios requeridos por 3X (perfil de anclaje de entre 60 y 100 µm Rz). Se verificó la higrometría y se limpió y desengrasó el metal con acetona antes del laminado.
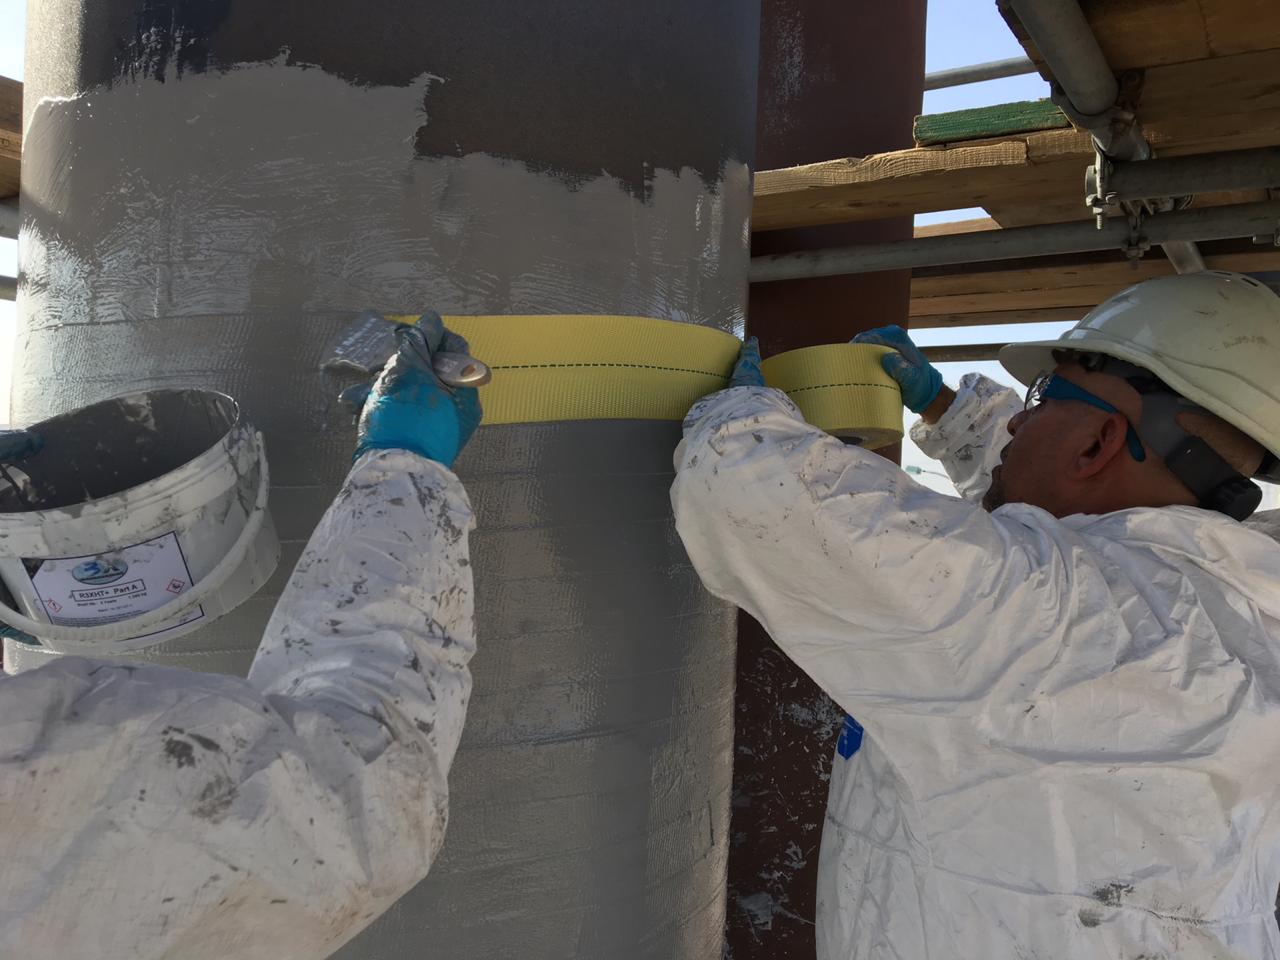
La rehabilitación se completó siguiendo la secuencia técnica descrita :
-
Sellado y regularización : Se aplicó masilla técnica F3XS1 (masilla epoxi con elevadas prestaciones mecánicas y químicas) directamente sobre las 12 fugas para su taponamiento. Se empleó masilla F3X8 en las uniones soldadas para suavizar las discontinuidades y asegurar el acoplamiento perfecto de la cinta de Kevlar®.
-
Imprimación de resina : Se extendió una capa de resina R3XHT+ sobre el metal tratado para asegurar un mojado óptimo y favorecer la adherencia estructural.
-
Vendaje compuesto : Se aplicó cinta de Kevlar® saturada con resina R3XHT+, instalando 6 capas perimetrales sobre una longitud total de intervención de 3.500 mm.
-
Finalización : Se aplicó una capa final de sellado con resina R3XHT+ sobre toda la superficie reparada para maximizar la protección y la uniformidad visual, complementada con la instalación de una placa de características para trazabilidad. Se tomaron muestras testigo de resina y masilla durante la aplicación para control de calidad.